مقالات
الصفحة الرئيسية > مقالات
تُحدد جودة الأنودة عمر قطاع الألومنيوم ومظهره بعد سنوات من الاستخدام. قد يبدو قطاعان متطابقين يوم التسليم، ثم يبهت لون أحدهما أو تظهر عليه علامات التآكل بعد فترة قصيرة بينما يبقى الآخر ثابتًا. هذا الفرق ليس صدفة، بل نتيجة نظام فحص واختبار يُطبَّق في كل مرحلة من مراحل الإنتاج.
في هذا المقال نشرح أهم اختبارات ضبط جودة الأنودة، وما يُقاس في كل اختبار، وكيف تستفيد من هذه المعلومات عند اختيار مورد القطاعات المؤنودة.
طبقة الأنودة ليست دهانًا يوضع على السطح، بل طبقة أكسيد تتكوّن من الألومنيوم نفسه بعملية كهروكيميائية. لذلك فإن أي خلل في تحضير السطح أو في زمن المعالجة أو في التقفيل يظهر في الطبقة نفسها ولا يمكن إصلاحه لاحقًا بسهولة. ومن أشهر المشكلات التي يمنعها ضبط الجودة:
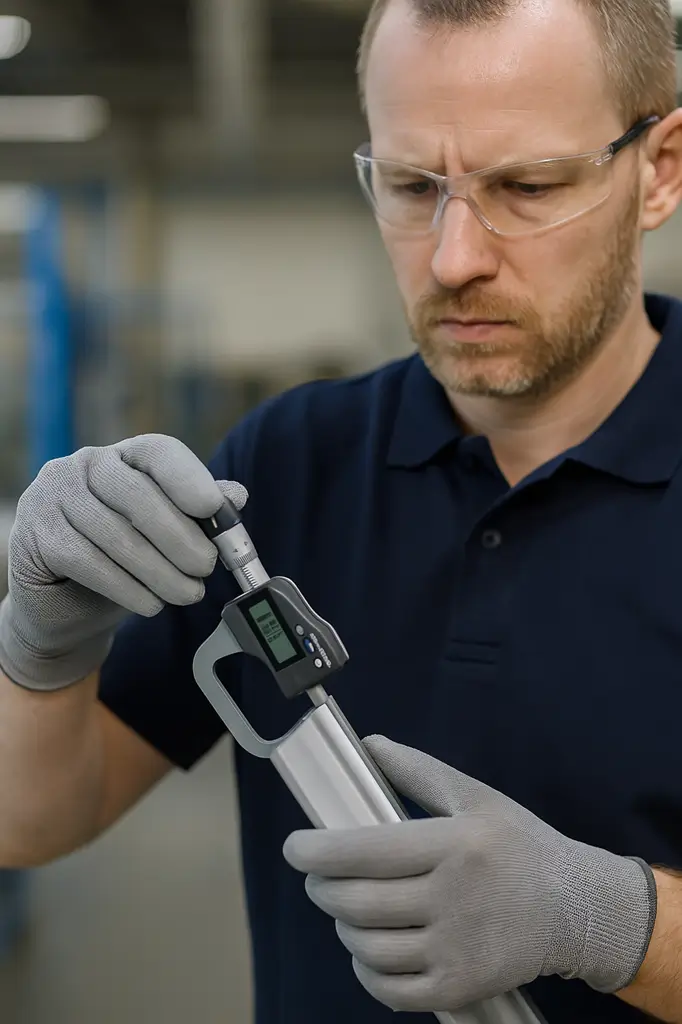
هو الاختبار الأهم، لأن السماكة تحدد مستوى الحماية. تُقاس بجهاز مخصص على أكثر من نقطة في القطاع، وتُقارن النتيجة بفئات السماكة في مواصفة ISO 7599. تُصنّف المواصفة السماكة بالحرفين AA متبوعين برقم يمثل الحد الأدنى لمتوسط السماكة بالميكرون، مثل AA10 وAA15 وAA20، ويجب ألا تقل السماكة في أي نقطة عن 80% من المتوسط المحدد.
يُجرى تحت إضاءة مناسبة وبزاوية نظر ثابتة، للكشف عن البقع والخطوط والخدوش وأي اختلاف واضح في اللون أو اللمعان. هو فحص بسيط، لكنه يوقف أي قطعة معيبة قبل وصولها إلى العميل.
لا تكفي العين البشرية للمقارنة بين دفعات مختلفة، لذلك يُستخدم جهاز قياس اللون الذي يعطي قراءة رقمية للفرق بين العينة والمرجع تُعرف بقيمة Delta E. كلما قلّت هذه القيمة كان اللون أقرب إلى المرجع، وتُصمم مقاييسها بحيث يقارب الفرق 1.0 أصغر فرق يمكن أن تلاحظه العين.
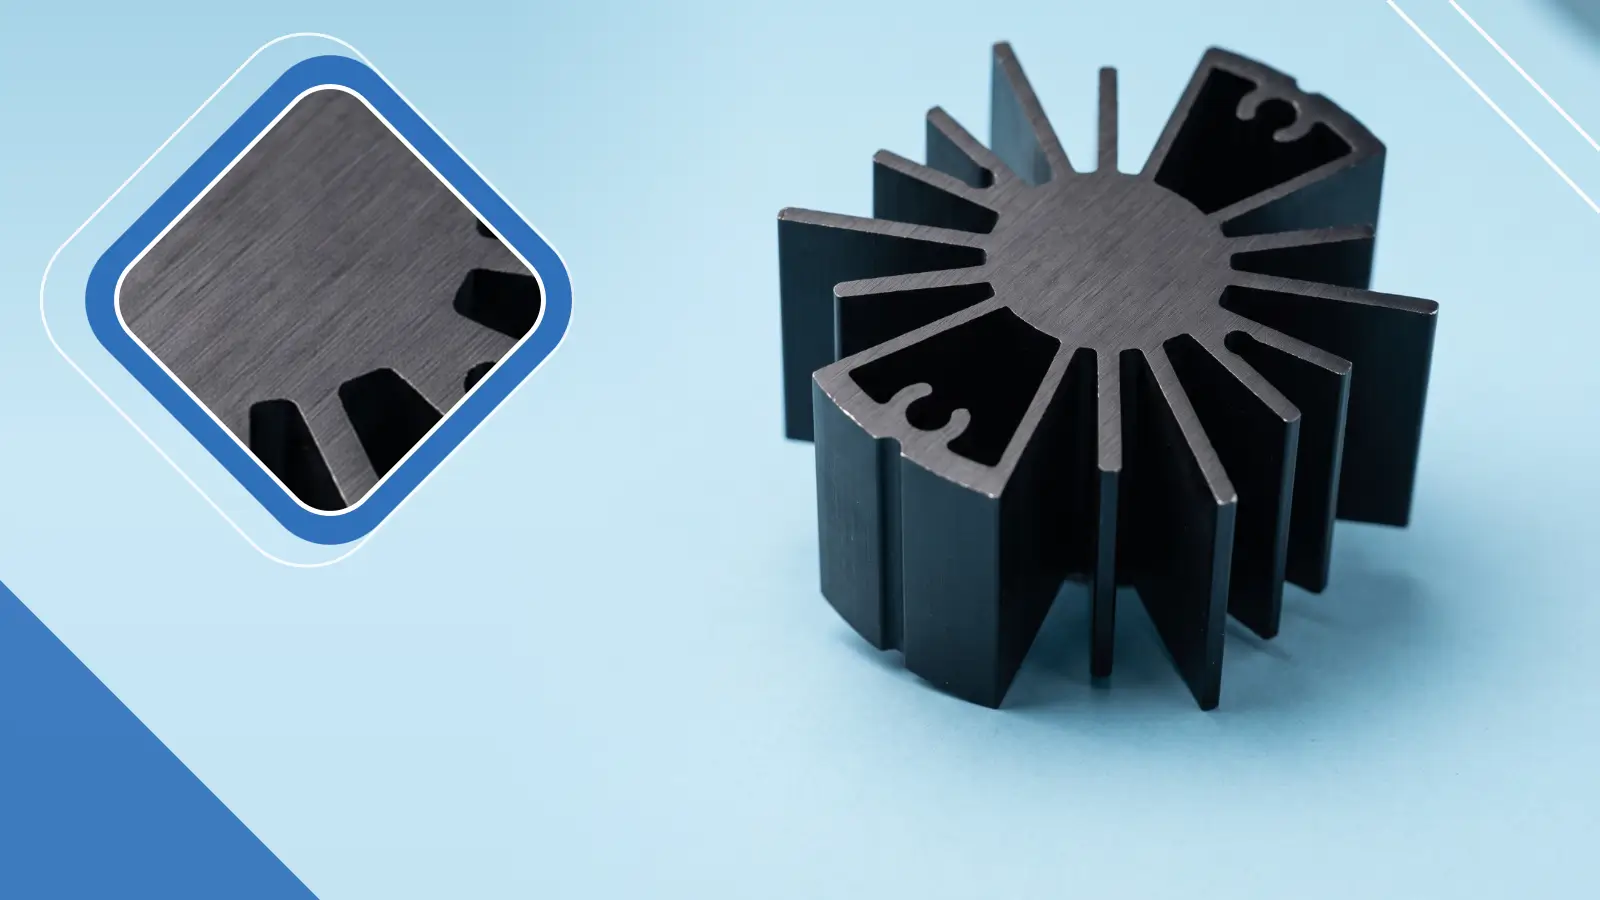
في التشطيبات اللامعة والمطفية يعتمد الشكل النهائي على درجة اللمعان ونعومة السطح. القياس بالأجهزة يضمن أن التشطيب اللامع أو المطفي في الطلبية كلها بنفس الدرجة المتفق عليها مع العميل.
يغلق التقفيل مسام طبقة الأكسيد حتى يثبت اللون وتقاوم الطبقة الرطوبة. تتأكد هذه الاختبارات من أن المسام أُغلقت جيدًا وأن الطبقة متماسكة مع سطح المعدن.
يُجرى غالبًا في غرفة رش ملحي (Salt Spray) تحاكي ظروفًا قاسية مثل الرطوبة والملوحة، لمعرفة المدة التي تصمد فيها الطبقة قبل ظهور التآكل.
في مصنع الشرق الذهبي (GETI) نقيس سماكة طبقة الأنودة وفق مواصفة ISO 7599، ونمتلك أجهزة لقياس اللون واللمعان وخشونة السطح لضمان مطابقة كل دفعة للعينة المعتمدة. هذا يقلل نسب الرفض لدى العميل، ويجعل القطاعات في المشروع الواحد بنفس المظهر تمامًا.
تعتمد على الاستخدام. الاستخدامات الداخلية الخفيفة تكفيها فئات سماكة أقل، بينما تحتاج الاستخدامات الخارجية والألوان المصبوغة إلى فئات أعلى. الأفضل أن تحدد الاستخدام للمورد وتتفقا على الفئة كتابيًا.
العين تكشف العيوب الظاهرة فقط. أما السماكة وجودة التقفيل وثبات اللون بين الدفعات فتحتاج إلى أجهزة قياس.
ضبط الجودة في الأنودة ليس خطوة إضافية، بل هو ما يحوّل القطاع من منتج جميل يوم التسليم إلى منتج يعيش لسنوات. قياس السماكة واللون واللمعان واختبار التقفيل والتآكل هي الضمان الحقيقي لثقة العميل وتقليل الخسائر والمرتجعات.
عندك مشروع؟ اطلب عرض سعر من جيتي.

 English
 العربية